Contrary Finishing Tool
- Badboy
-
 Auteur du sujet
- Hors Ligne
- Membre premium
-

- Membre du RARMA
- Messages : 9734
- Remerciements: 988
Contrary Finishing Tool
il y a 10 ans 3 mois
Est-ce qui y en a parmis les bizouneux de métal qui ont essayé cet outil?
Semble donner un meilleur fini qu'un tool bit HSS conventionnel.
Me proposais peut-être de l'essayer.
Contrary Finishing Tool
Merci
Semble donner un meilleur fini qu'un tool bit HSS conventionnel.
Me proposais peut-être de l'essayer.
Contrary Finishing Tool
Merci
Connexion ou Créer un compte pour participer à la conversation.
- Norinox
-
- Hors Ligne
- Membre premium
-
- Mes racines: être debout à l'adversité des non-élu
- Messages : 8051
- Remerciements: 1152
Re: Contrary Finishing Tool
il y a 10 ans 3 mois
La condition de ton tour est importante aussi pour utiliser ce type d'usinage qui donne un beau fini
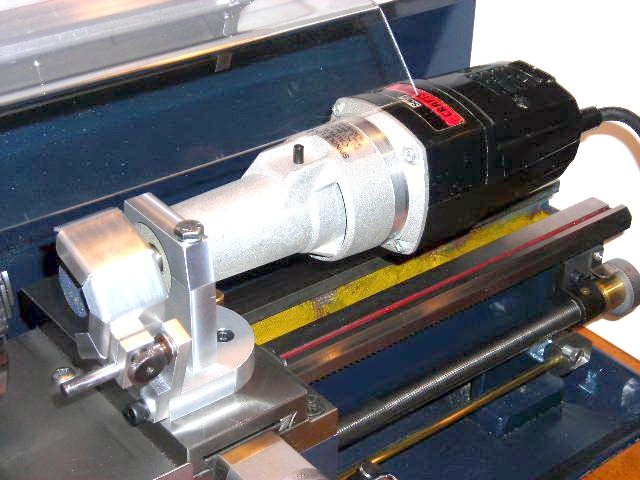
Mais si tu veux un grind finish t'a pas beaucoup le choix que de prendre un grinder à mon avis
www.google.ca/search?q=lathe+grinder+att...9WMKHZW5AvIQ_AUIBigB
ou t'en faire un

A+
Mais si tu veux un grind finish t'a pas beaucoup le choix que de prendre un grinder à mon avis
www.google.ca/search?q=lathe+grinder+att...9WMKHZW5AvIQ_AUIBigB
ou t'en faire un
A+
L'avenir... C'est eux
image missing http://www.campdejourjeaneudes.ca/assets/Uploads/Pages/programmation/images/_resampled/CroppedFocusedImageWyIxMjAwIiwiNjUwIiwiNTAtNTAiXQ/Robotique-camp-de-jour-Montreal.jpg
Mon rêve ... forger avec la répétabilité d'un robot ... ouff
image missing http://www.campdejourjeaneudes.ca/assets/Uploads/Pages/programmation/images/_resampled/CroppedFocusedImageWyIxMjAwIiwiNjUwIiwiNTAtNTAiXQ/Robotique-camp-de-jour-Montreal.jpg
Mon rêve ... forger avec la répétabilité d'un robot ... ouff
Connexion ou Créer un compte pour participer à la conversation.
- Oldtimers
-

- Hors Ligne
- Membre premium
-
- Messages : 9839
- Remerciements: 1788
Re: Contrary Finishing Tool
il y a 10 ans 3 mois
Badboy si tu relies les comentaires plus bas dans son texte,il y a du bon et du moins bon. Je crois que la vitesse du tour ainsi que la vitesse de l'avance y est pour beaucoup. Une autre chose a surveiller est le jeu dans la vis-mere celle du chariot sur le banc et pour finir celle de la broche. Mais comme Norinox dit, si tu veux un fini parfait, tu devras utiliser un grinder et encore-la c'est sur toute reserve. Un tour n'est pas un grinder cylindrique, d'où on peux avoir un fini parfait. Un toolbit bien affuter va faire le meme travail.
Connexion ou Créer un compte pour participer à la conversation.
- Badboy
-
Auteur du sujet
- Hors Ligne
- Membre premium
-
- Membre du RARMA
- Messages : 9734
- Remerciements: 988
Re: Contrary Finishing Tool
il y a 10 ans 3 mois
Je vise pas nécessairement un fini à la meule mais juste une amélioration par rapport aux finis que j'obtiens habituellement.
Peut-être pour les derniers 3 ou 4 millièmes?
G l'impression qu'on a jamais fini d'apprendre à propos de l'aiguisage et le profilage des hss tool bits. :S
Mon tour ne va pas assez vite pour utiliser des carbide tool bits avec succès et g aussi une perte d'huile sur le headstock que j'arrive pas à régler.
Peut-être pour les derniers 3 ou 4 millièmes?
G l'impression qu'on a jamais fini d'apprendre à propos de l'aiguisage et le profilage des hss tool bits. :S
Mon tour ne va pas assez vite pour utiliser des carbide tool bits avec succès et g aussi une perte d'huile sur le headstock que j'arrive pas à régler.
Connexion ou Créer un compte pour participer à la conversation.
- Norinox
-
- Hors Ligne
- Membre premium
-
- Mes racines: être debout à l'adversité des non-élu
- Messages : 8051
- Remerciements: 1152
Re: Contrary Finishing Tool
il y a 10 ans 3 mois
Je vais te donner ma façon de faire pour la coupe finale
je ne sais pas la puissance de ton tour
disons que l'on prend des coupes de 0.010" de profond (rayon)
on un arbre de 3/4 et on veux avoir une porté de 0.648 pour une poulie spécial
- On met le nez de l'outil proche de l'arbre puis on tourne le cadrant de 0.010"
première passe et on mesure au micromètre ... 0.732" et on veux 0.648"
alors on tourne le cadran de 0.012"pour avoir 0.708
on prend une coupe puis on mesure de nouveau 0.709"
alors on tourne le cadran de 0.010" pour avoir 0.689"
on prend une coupe puis on mesure de nouveau 0.689"
parfait on est en contrôle soit on mesure ce que l'on voulais enlever
alors on tourne le cadran de 0.0105" pour avoir 0.668"
on prend une coupe puis on mesure de nouveau 0.668" OK
alors on tourne le cadran de 0.010" pour avoir 0.648"
on prend une coupe puis on mesure de nouveau 0.648" bingo
[hr]
Bon ceci est un exemple mais comme tu peu voir je fait mes ajustements de précision en cour d'usinage et non à la fin avec de petite coupe.
Le problème avec petite coupe c'est que le nez de l'outil use comme un micro rayon et rend la précision et le fini difficile
A+
je ne sais pas la puissance de ton tour
disons que l'on prend des coupes de 0.010" de profond (rayon)
on un arbre de 3/4 et on veux avoir une porté de 0.648 pour une poulie spécial
- On met le nez de l'outil proche de l'arbre puis on tourne le cadrant de 0.010"
première passe et on mesure au micromètre ... 0.732" et on veux 0.648"
alors on tourne le cadran de 0.012"pour avoir 0.708
on prend une coupe puis on mesure de nouveau 0.709"
alors on tourne le cadran de 0.010" pour avoir 0.689"
on prend une coupe puis on mesure de nouveau 0.689"
parfait on est en contrôle soit on mesure ce que l'on voulais enlever
alors on tourne le cadran de 0.0105" pour avoir 0.668"
on prend une coupe puis on mesure de nouveau 0.668" OK
alors on tourne le cadran de 0.010" pour avoir 0.648"
on prend une coupe puis on mesure de nouveau 0.648" bingo
[hr]
Bon ceci est un exemple mais comme tu peu voir je fait mes ajustements de précision en cour d'usinage et non à la fin avec de petite coupe.
Le problème avec petite coupe c'est que le nez de l'outil use comme un micro rayon et rend la précision et le fini difficile
A+
L'avenir... C'est eux
image missing http://www.campdejourjeaneudes.ca/assets/Uploads/Pages/programmation/images/_resampled/CroppedFocusedImageWyIxMjAwIiwiNjUwIiwiNTAtNTAiXQ/Robotique-camp-de-jour-Montreal.jpg
Mon rêve ... forger avec la répétabilité d'un robot ... ouff
image missing http://www.campdejourjeaneudes.ca/assets/Uploads/Pages/programmation/images/_resampled/CroppedFocusedImageWyIxMjAwIiwiNjUwIiwiNTAtNTAiXQ/Robotique-camp-de-jour-Montreal.jpg
Mon rêve ... forger avec la répétabilité d'un robot ... ouff
Connexion ou Créer un compte pour participer à la conversation.
- Creation Caco
-
- Hors Ligne
- Membre premium
-
- Messages : 8088
- Remerciements: 1146
Re: Contrary Finishing Tool
il y a 10 ans 3 moisNorinox écrit: Je vais te donner ma façon de faire pour la coupe finale
je ne sais pas la puissance de ton tour
disons que l'on prend des coupes de 0.010" de profond (rayon)
on un arbre de 3/4 et on veux avoir une porté de 0.648 pour une poulie spécial
- On met le nez de l'outil proche de l'arbre puis on tourne le cadrant de 0.010"
première passe et on mesure au micromètre ... 0.732" et on veux 0.648"
alors on tourne le cadran de 0.012"pour avoir 0.708
on prend une coupe puis on mesure de nouveau 0.709"
alors on tourne le cadran de 0.010" pour avoir 0.689"
on prend une coupe puis on mesure de nouveau 0.689"
parfait on est en contrôle soit on mesure ce que l'on voulais enlever
alors on tourne le cadran de 0.0105" pour avoir 0.668"
on prend une coupe puis on mesure de nouveau 0.668" OK
alors on tourne le cadran de 0.010" pour avoir 0.648"
on prend une coupe puis on mesure de nouveau 0.648" bingo
[hr]
Bon ceci est un exemple mais comme tu peu voir je fait mes ajustements de précision en cour d'usinage et non à la fin avec de petite coupe.
Le problème avec petite coupe c'est que le nez de l'outil use comme un micro rayon et rend la précision et le fini difficile
A+
Stie que je suis content de tourner du bois, mais un jour je vais devoir mettre mon Harrison a l'ouvrage lol...
Jacques
Membre du RARMA
Connexion ou Créer un compte pour participer à la conversation.
- Norinox
-
- Hors Ligne
- Membre premium
-
- Mes racines: être debout à l'adversité des non-élu
- Messages : 8051
- Remerciements: 1152
Re: Contrary Finishing Tool
il y a 10 ans 3 mois
Caco quand tu commencer à tourner le fer, de nouveau horizon va s'ouvrir et te permettre de faire plein de choses que tu ne te doute même pas en relation avec tes créations 
[hr]
Badboy, tout mes portées de roulement c'est avec le grindeur car la précision est importante pour la duré de vie du roulement , pour le reste c'est avec HSS ... et comme j'aime pas taponner ... bien souvent quand le fini de surface de mes coupes d'approche final n'est pas à mon goût, alors je laisse 0.001" en plus et termine avec un coup lime et papier sablé à la dimension final. Essai de te débarrasser de l'habitude des p'tit coupe final ça mange du temps et c'est pas plus précis
A+
[hr]
Badboy, tout mes portées de roulement c'est avec le grindeur car la précision est importante pour la duré de vie du roulement , pour le reste c'est avec HSS ... et comme j'aime pas taponner ... bien souvent quand le fini de surface de mes coupes d'approche final n'est pas à mon goût, alors je laisse 0.001" en plus et termine avec un coup lime et papier sablé à la dimension final. Essai de te débarrasser de l'habitude des p'tit coupe final ça mange du temps et c'est pas plus précis
A+
L'avenir... C'est eux
image missing http://www.campdejourjeaneudes.ca/assets/Uploads/Pages/programmation/images/_resampled/CroppedFocusedImageWyIxMjAwIiwiNjUwIiwiNTAtNTAiXQ/Robotique-camp-de-jour-Montreal.jpg
Mon rêve ... forger avec la répétabilité d'un robot ... ouff
image missing http://www.campdejourjeaneudes.ca/assets/Uploads/Pages/programmation/images/_resampled/CroppedFocusedImageWyIxMjAwIiwiNjUwIiwiNTAtNTAiXQ/Robotique-camp-de-jour-Montreal.jpg
Mon rêve ... forger avec la répétabilité d'un robot ... ouff
Connexion ou Créer un compte pour participer à la conversation.
- Badboy
-
Auteur du sujet
- Hors Ligne
- Membre premium
-
- Membre du RARMA
- Messages : 9734
- Remerciements: 988
Re: Contrary Finishing Tool
il y a 10 ans 3 moisNorinox écrit: Je vais te donner ma façon de faire pour la coupe finale
je ne sais pas la puissance de ton tour
disons que l'on prend des coupes de 0.010" de profond (rayon)
on un arbre de 3/4 et on veux avoir une porté de 0.648 pour une poulie spécial
- On met le nez de l'outil proche de l'arbre puis on tourne le cadrant de 0.010"
première passe et on mesure au micromètre ... 0.732" et on veux 0.648"
alors on tourne le cadran de 0.012"pour avoir 0.708
on prend une coupe puis on mesure de nouveau 0.709"
alors on tourne le cadran de 0.010" pour avoir 0.689"
on prend une coupe puis on mesure de nouveau 0.689"
parfait on est en contrôle soit on mesure ce que l'on voulais enlever
alors on tourne le cadran de 0.0105" pour avoir 0.668"
on prend une coupe puis on mesure de nouveau 0.668" OK
alors on tourne le cadran de 0.010" pour avoir 0.648"
on prend une coupe puis on mesure de nouveau 0.648" bingo
Peux-tu spécifier si c'est avec le cross slide , le compound ou les 2?
[hr]
Bon ceci est un exemple mais comme tu peu voir je fait mes ajustements de précision en cour d'usinage et non à la fin avec de petite coupe.
Le problème avec petite coupe c'est que le nez de l'outil use comme un micro rayon et rend la précision et le fini difficile
A+
Connexion ou Créer un compte pour participer à la conversation.
- Norinox
-
- Hors Ligne
- Membre premium
-
- Mes racines: être debout à l'adversité des non-élu
- Messages : 8051
- Remerciements: 1152
Re: Contrary Finishing Tool
il y a 10 ans 3 mois
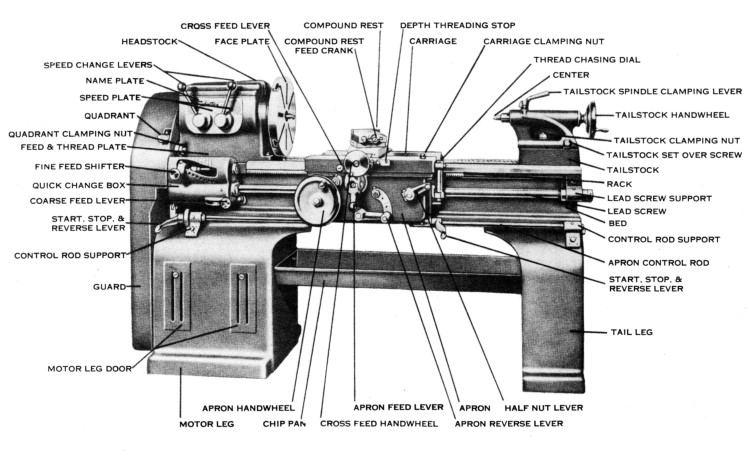
Ce qui est expliquer est juste une méthode de travail différente de l'approche traditionnel qui permet d'obtenir une très bonne précision et ce rapidement.
Seulement le chariot transversal qui est utiliser dans mon exemple pour une précision d'environ 0.001"
Le chariot porte outil est utiliser pour une précision allant jusqu'à 0.0001' selon l'angle que l'on lui donne (avec un angle de 6 on a un ratio de 10:1) . Je l'utilise principalement quand je fait des portées de roulement avec la rectifieuse et les filets de vis, les chanfreins etc
Pour les termes français/anglais pour un tour à fer il y a ce lexique qui est bien fait ici
www.oqlf.gouv.qc.ca/ressources/bibliothe...tourstournage_02.pdf
A+
Seulement le chariot transversal qui est utiliser dans mon exemple pour une précision d'environ 0.001"
Le chariot porte outil est utiliser pour une précision allant jusqu'à 0.0001' selon l'angle que l'on lui donne (avec un angle de 6 on a un ratio de 10:1) . Je l'utilise principalement quand je fait des portées de roulement avec la rectifieuse et les filets de vis, les chanfreins etc
Pour les termes français/anglais pour un tour à fer il y a ce lexique qui est bien fait ici
www.oqlf.gouv.qc.ca/ressources/bibliothe...tourstournage_02.pdf
A+
L'avenir... C'est eux
image missing http://www.campdejourjeaneudes.ca/assets/Uploads/Pages/programmation/images/_resampled/CroppedFocusedImageWyIxMjAwIiwiNjUwIiwiNTAtNTAiXQ/Robotique-camp-de-jour-Montreal.jpg
Mon rêve ... forger avec la répétabilité d'un robot ... ouff
image missing http://www.campdejourjeaneudes.ca/assets/Uploads/Pages/programmation/images/_resampled/CroppedFocusedImageWyIxMjAwIiwiNjUwIiwiNTAtNTAiXQ/Robotique-camp-de-jour-Montreal.jpg
Mon rêve ... forger avec la répétabilité d'un robot ... ouff
Connexion ou Créer un compte pour participer à la conversation.